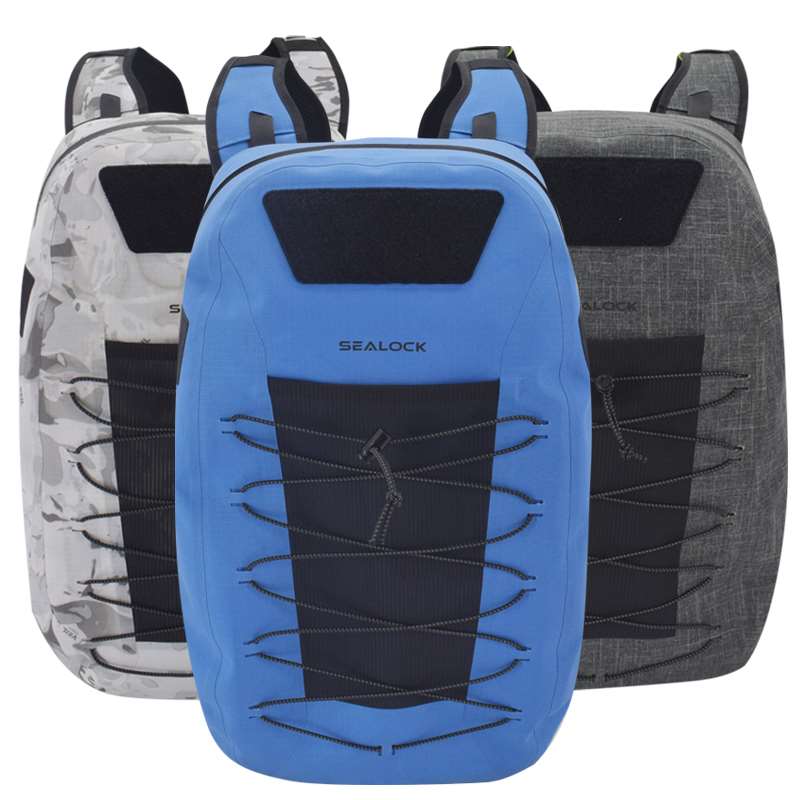
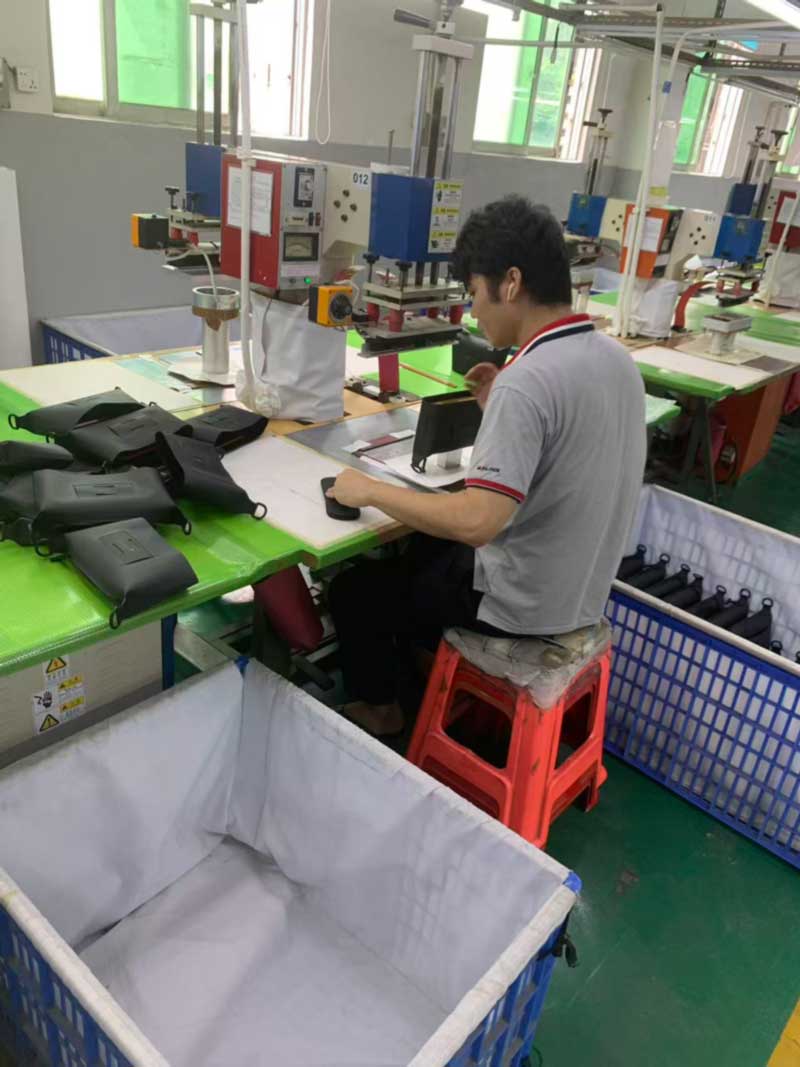
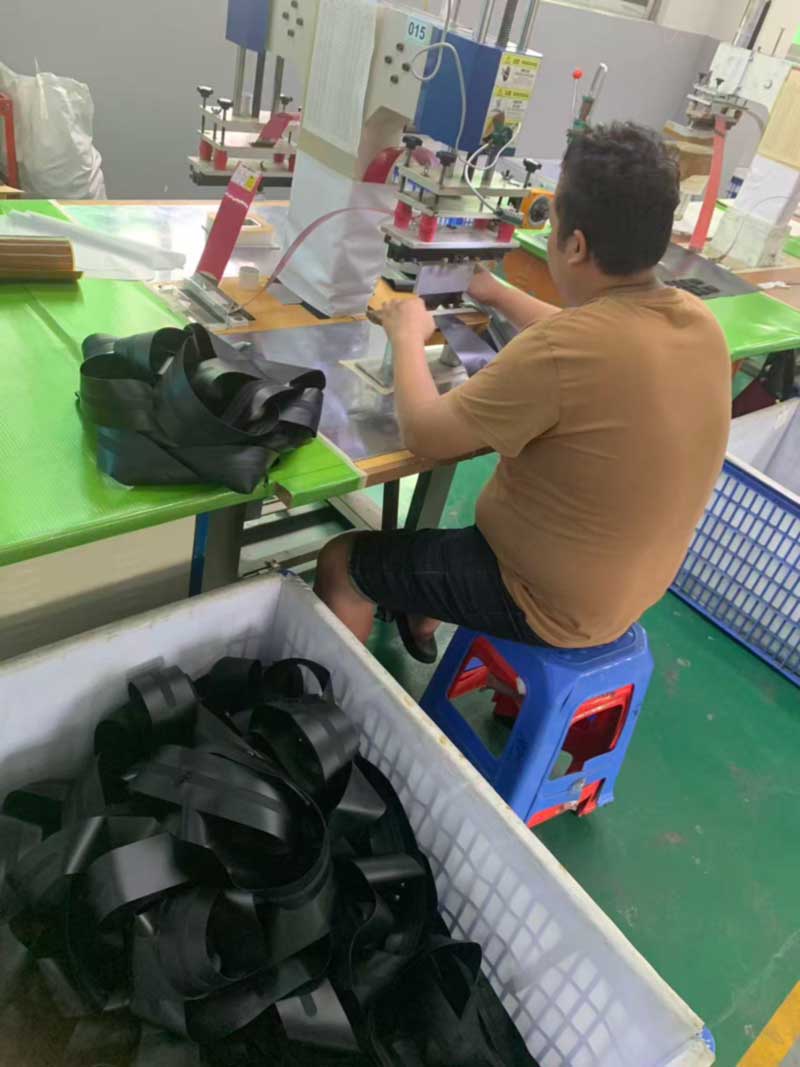
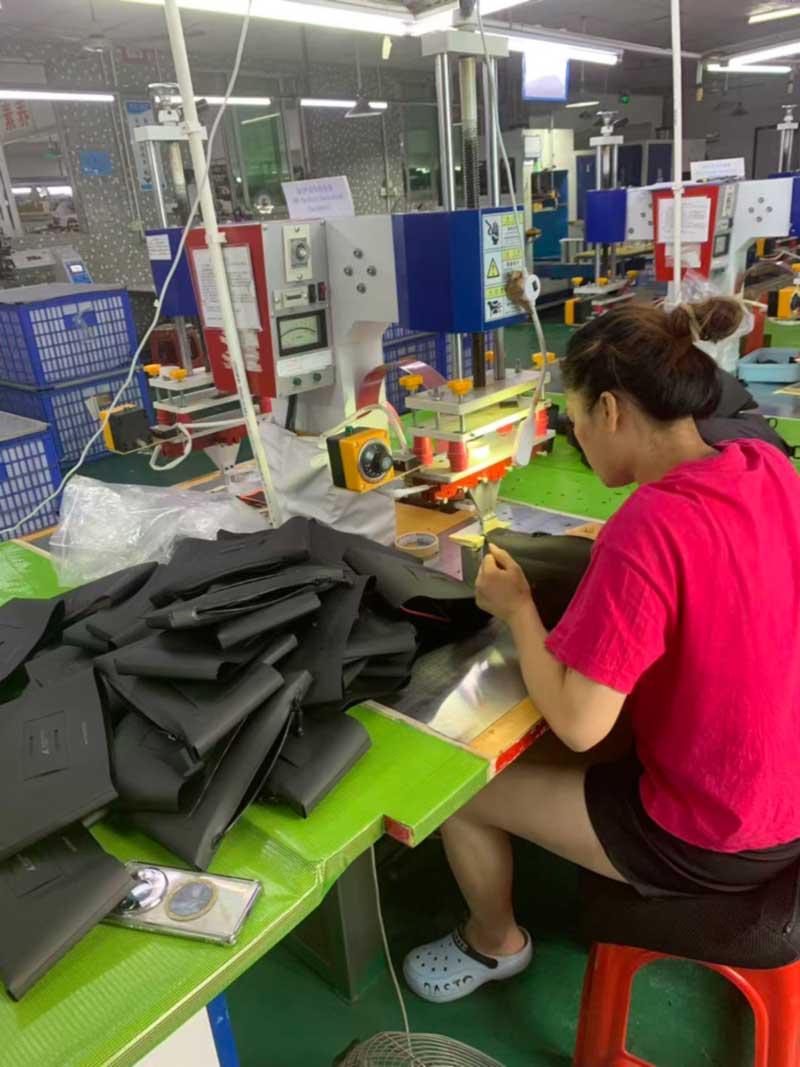
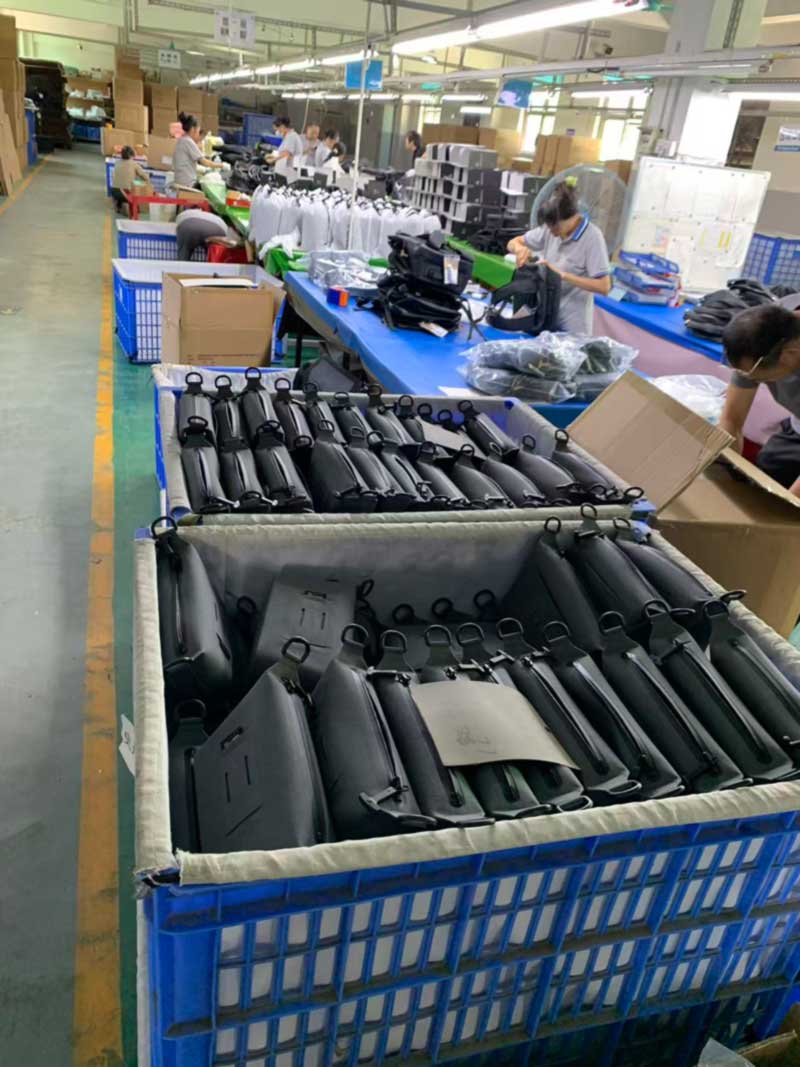
قف على رأس قاعة اللحام لدينا وقم بإحصاء المحطات. تحتوي كل واحدة على رقم مطبوع على الماكينة - 011، 012، 015، 020، 021 - قالبها الخاص المثبت في المطبعة، وصينية المكونات الخاصة بها، وصندوقها المبطن أسفل التقاط الأجزاء النهائية. لا أحد منهم يصنع حقيبة. كل واحد منهم يصنع قطعة من واحد.
هذا هو الجزء الذي نادرًا ما يراه المشترون في البناء الملحوم، وهو الجزء الذي يحدد المهلة الزمنية وتكلفة الأدوات ولماذا لا يمكن اقتباس منتج ملحوم من صورة فوتوغرافية.
تحمل كل محطة قالبها الخاص وصينية المكونات الخاصة بها وصندوقها الخاص. لا أحد منهم يصنع حقيبة كاملة.
يتم تجميع الأكياس المخيطة من الألواح. يتم تجميع الأكياس الملحومة من الأجزاء
يتم تصنيع العبوة التقليدية المخيطة من ألواح مسطحة متصلة بالماكينة، ويتم إضافة معظم ميزاتها الصغيرة - مقبض، وعلامة تبويب على شكل حرف D، وحلقة ضغط - عن طريق خياطة شريط على لوحة أثناء دمجها معًا. تقوم أيدي المشغل وبدل التماس بتحديد الموقع.
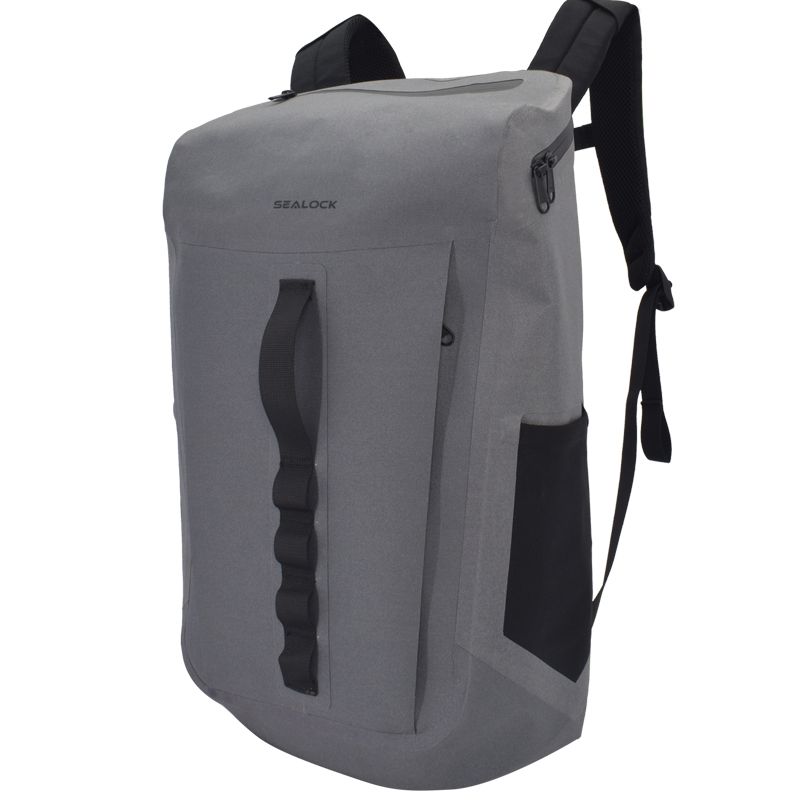
البناء الملحوم لا يعمل بهذه الطريقة. يحتاج اللحام إلى ضغط متساوٍ وحتى يستقر عبر المنطقة بأكملها، مما يعني أن كل ميزة يجب أن تظل مسطحة داخل قطع القالب لهذه الميزة. منصة مرساة المقبض هي قالب واحد. رقعة التثبيت على شكل حرف D هي طريقة أخرى. اللوحة الخلفية المبطنة مع قنوات التهوية هي شيء آخر مرة أخرى، وكذلك كل حلقة حزام ملحومة في الوجه، وكل طرف معزز بسحاب، وكل لوحة قاعدة.
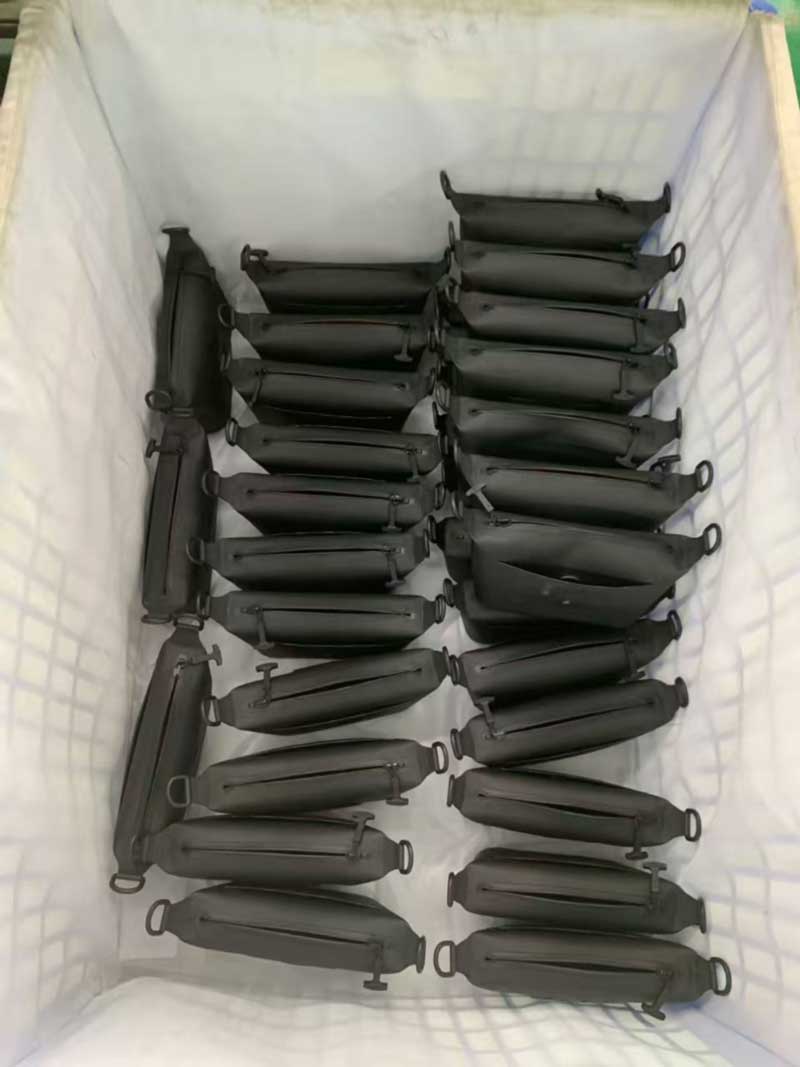
قم بإحصائها عبر حزمة متوسطة الحجم وسيصل العدد إلى ما بين عشرين إلى ثلاثين مجموعة فرعية ملحومة قبل الإغلاق النهائي، يتم إنتاج كل منها في محطتها الخاصة، وتتراكم كل منها في صندوقها الخاص، ويجب أن تصل جميعها إلى التجميع النهائي بكميات متطابقة. الصناديق التي تسير في الممر ليست مخزنًا. إنها العمل الجاري لبناء متوازي وليس خطيًا.
حلقات الحزام وبقع التثبيت ملحومة على دفعات، أمام الألواح التي سيتم تركيبها عليها.
ماذا يعني ذلك بالنسبة للأدوات وأخذ العينات وموك
تتبع ذلك ثلاث نتائج عملية، وهي تشرح معظم الأسئلة التي يطرحها علينا المشترون في مرحلة عرض الأسعار.
أولا، الأدوات. تحتاج كل هندسة مميزة جديدة إلى قالب. إن الحزمة التي تعيد استخدام هندسة المرساة والحلقة الموجودة لدينا لا تحمل أي أدوات جديدة تقريبًا؛ الحزمة التي تقدم أشكال الأجهزة الخاصة بها وملف تعريف المقبض المختلف ونمط قناة اللوحة الخلفية الجديد تحمل عدة قوالب قبل وجود العينة الأولى. هذا هو السبب في أن حقيبتين تبدوان معقدتين بشكل مماثل يمكن أن تقتبسا بشكل مختلف تمامًا، ولماذا نسأل مبكرًا عن التفاصيل الخاصة بالعلامة التجارية حقًا وأيها هي ببساطة النسخة التي ظهرت في الصورة المرجعية.
ثانيا، وقت أخذ العينات. تتراوح نافذة العينة القياسية الخاصة بنا من 7 إلى 15 يومًا، وحيث يقع البرنامج في هذا النطاق يكون تقريبًا سؤالًا يتعلق بالأدوات وليس سؤال التجميع. يستغرق قطع القالب وإثباته أيامًا؛ يستغرق تجميع العينة ساعات.
ثالثا، الحد الأدنى لكمية الطلب. موك من 300 قطعة في معظم الموديلات ليس أرضية تجارية تعسفية. إنها النقطة التي يتم عندها استهلاك إعداد القالب والموافقة الأولية وتغيير الخط عبر عشرين محطة فردية إلى تكلفة معقولة لكل وحدة. وتحت ذلك، ترتفع تكلفة الإعداد لكل حقيبة بشكل أسرع مما يتوقعه معظم المشترين.
الجانب الآخر هو أنه بمجرد وجود القوالب، تكون الأوامر المتكررة سريعة ومتسقة. تقوم المحطة بتنفيذ نفس دورة الدمج في كل مرة بدلاً من الاعتماد على المشغل الذي يقوم بإعادة إنتاج بدل التماس بالعين، وهذا هو السبب في أن البرامج الملحومة تظهر عادة تباينًا أقل بين عمليات الإنتاج مقارنة بنظيراتها المخيطة.
لا يمكن لحام الميزة التي لا يمكن وضعها بشكل مسطح في قالب، حيث تحدد الهندسة الأدوات قبل قفل التصميم.
الأجزاء التي تعتبر منتجات في حد ذاتها
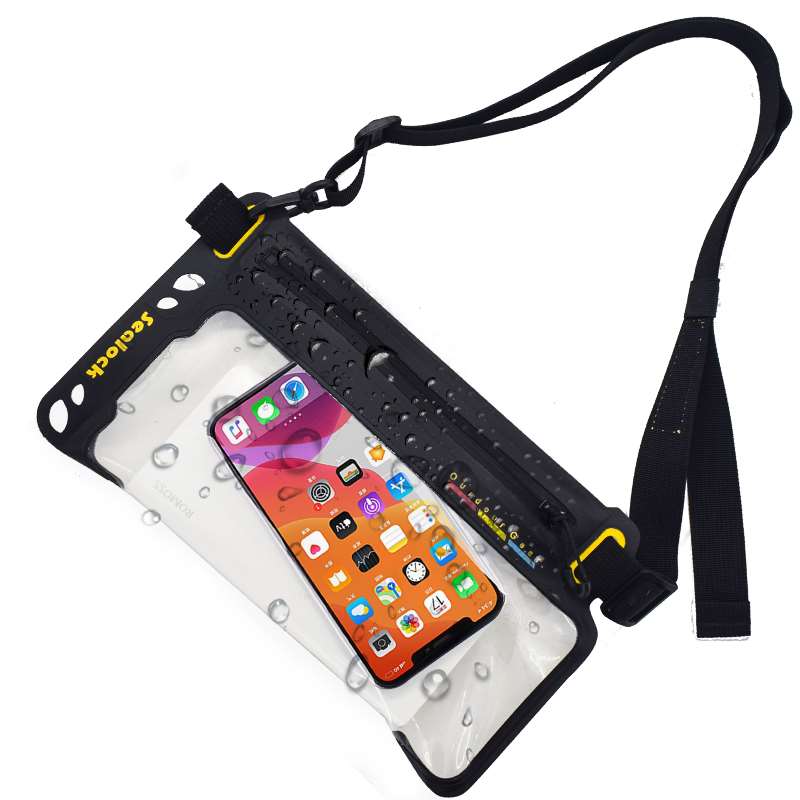
ليس كل ما هو موجود على الأرض مكونًا. نفس المحطات التي تقوم بلحام رقع التثبيت تنتج أيضًا عناصر صغيرة كاملة - حبال الزجاجات الملحومة، والحقائب التقنية، وحالات الرافعات المدببة - والتي تخرج من الخط كوحدات نهائية بدلاً من تجميعات فرعية.
هذه جديرة بالذكر لأن العلامات التجارية تقلل من قيمتها في كثير من الأحيان. يحمل الملحق الملحوم الصغير تقريبًا نفس عبء الأدوات الذي يحمله الملحق الكبير: فهو لا يزال يحتاج إلى قوالب، ولا يزال يحتاج إلى موافقة القطعة الأولى، ولا يزال يحتاج إلى معيار الألوان الخاص به. ما لا تحمله هو عمالة التجميع، وهذا هو السبب في أن الملحقات غالبًا ما تكون الطريقة الأكثر فعالية للعلامة التجارية لتوسيع المجموعة - وأيضًا لماذا نادرًا ما يعكس عرض أسعار واحدة بجزء بسيط من سعر حقيبة الظهر التكلفة الفعلية للإعداد.
الرافعات الملحومة الجاهزة — من نفس المحطات التي تنتج مكونات للحزم الأكبر حجمًا.
ثلاثة عملاء، ثلاث عبوات مختلفة تمامًا، بعد ظهر أحد الأيام
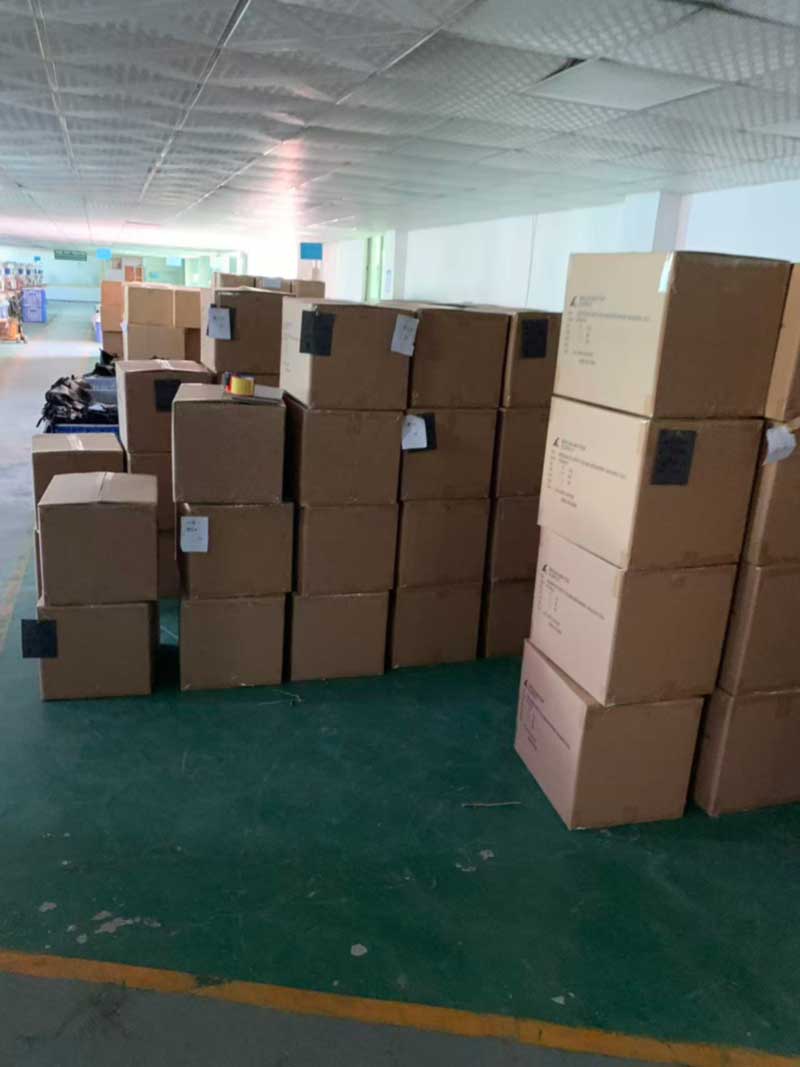
في نهاية الطابق، كانت مجموعة التغليف 1 تقوم بتشغيل ثلاثة برامج في وقت واحد، والفرق بينهما هو صورة مفيدة لما تعنيه عبارة "جاهز للبيع بالتجزئة" فعليًا في الممارسة العملية.
يتم تعبئة أحد البرامج في علب كرتونية مطبوعة قابلة للطي مع كيس غبار منفصل برباط أبيض لكل وحدة - وهو عرض تقديمي على رف البيع بالتجزئة حيث يكون الصندوق جزءًا من تجربة المنتج. يتم تعبئة العبوات الثانية في أكياس بريدية مطبوعة تحمل علامات تعريف المنتج والعلامات التنظيمية، وهي مصممة للشحن المباشر إلى المستهلك حيث يكون أول شيء يلمسه العميل هو الحقيبة نفسها. يتم تعبئة الجزء الثالث في أكياس بولي فردية عادية داخل كرتونة تصدير مطبوعة بعلامات الكرتون الخاصة بالمشتري، ومخصصة لمركز التوزيع بدلاً من عتبة الباب.
نفس المصنع، نفس الأسبوع، ثلاثة تعريفات مختلفة للمنتج النهائي. كل واحد لديه قائمة المكونات الخاصة به، ومنطق العد الخاص به، وأنماط الفشل الخاصة به، ولا يتسامح أي منها مع الارتجال في نهاية الجولة. يتم ترتيب مكونات التعبئة والتغليف وتجهيزها وفقًا لخطة الإنتاج بنفس طريقة نسيج الجسم، لأن الحاوية المكتملة باستثناء أكياس الغبار الخاصة بها ليست حاوية يمكن شحنها.
مجموعة التغليف 1: صناديق البيع بالتجزئة، وأكياس الغبار لكل وحدة، وتنسيقين آخرين للتغليف يتم تشغيلهما بعد ظهر نفس اليوم.
حيث تجتمع قاعة اللحام مع نطاق الضغط الخاص بنا
منطق التجميع الفرعي أعلاه هو أيضًا سبب منطقناكيس ضغط مزود بمضخة مدمجةيبدو بالطريقة التي يفعلها. لم يتم تركيب غلاف المضخة في الجيب وإغلاقه بالخياطة؛ يتم لحامه مباشرة في لوحة الجسم على محطة مخصصة مع قطع قالب حول ملف تعريف السكن، وهو ما يسمح بإغلاق الواجهة بدلاً من تغطيتها فقط.
وينطبق الشيء نفسه على الصمام الموجود علىنسخة المضخة اليدويةوإطار النافذة الملحوم على كليهما. كل واحدة منها عبارة عن محطة منفصلة، وقالب منفصل وفحص مضمّن منفصل، ويتم التحقق من كل واحدة منها في المنتج النهائي من خلال إجراء الاحتفاظ بالفراغ القياسي الخاص بنا - الإخلاء، والوقوف لمدة أربع وعشرين ساعة، وتحديد أي فقدان للهواء.
يتم وضع علامة على الكراتين وفقًا لمواصفات المشتري الخاصة، ويتم تنظيمها للاستلام.
للمشترين تحديد برنامج ملحوم
الاستنتاج المفيد لأي شخص يقوم بالتطوير معنا هو التعامل مع هندسة الميزات كمحرك للتكلفة على نفس مستوى المواد والقدرة. إن إعادة استخدام هندسة المرساة أو الحلقة التي أثبتت جدواها عندما لا يكون لدى العلامة التجارية رؤية قوية حولها، وإنفاق ميزانية الأدوات على التفاصيل أو التفاصيل الثلاثة المميزة حقًا، ينتج منتجًا أفضل في جدول زمني أقصر من توزيع المنتجات الجديدة بالتساوي عبر كل جزء من الحقيبة.
قامت شركة Sealock ببناء معدات ملحومة مقاومة للماء لأكثر من 20 عامًا، مع اللحام عالي التردد والخياطة الداخلية التي تعمل جنبًا إلى جنب في دونغقوان وفي منشأتنا في مدينة هوشي منه، لذلك يمكن للمشترين اختيار الأصل الذي يناسب موقف التعريفة الخاصة بهم دون إعادة التفاوض على المواصفات. الشروط القياسية هي FOB Guangdong، 7-15 يومًا لأخذ العينات، 30-45 يومًا للإنتاج الضخم، وموك من 300 قطعة في معظم الطرز، مع نقاط تفتيش IQC وIPQC وOQC كمعيار قياسي وفحص SGS أو QIMA متاح عند الطلب. يتم التعامل مع علب البيع بالتجزئة وأكياس الغبار والرسائل البريدية المطبوعة وعلامات التعليق وعلامات الكرتون المحددة من قبل المشتري داخل الشركة.
للحصول على الرسومات أو العينات أو عرض الأسعار، اتصل بنا علىinfo@sealock.com.hk.
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик